tiếng Việt
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Phân tích công nghệ sản xuất kết cấu thép
Ⅰ. Tổng quan
Gia công kết cấu théplà quá trình chuyển đổi bản vẽ thiết kế thành các thành phần kết cấu vật lý. Cốt lõi của nó là xử lý vật liệu thép thành các bộ phận kết cấu thép đủ tiêu chuẩn tuân thủ các yêu cầu thiết kế thông qua quy trình sản xuất tại nhà máy, đồng thời giữ nguyên các đặc tính mặt cắt của thép về cơ bản không thay đổi.
Công nghệ sản xuất kết cấu thép nhìn chung tương tự như công nghệ sản xuất cơ khí. Tuy nhiên, do các sản phẩm kết cấu thép cuối cùng được lắp ráp tại các công trường xây dựng nên các quy trình của nó chú trọng nhiều hơn đến việc kiểm soát độ chính xác và ngăn ngừa biến dạng.
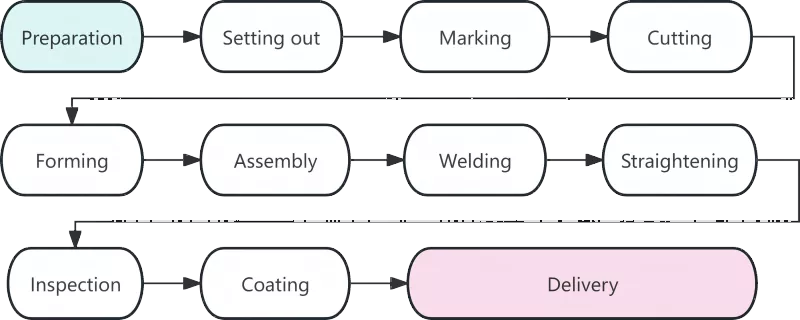
Ⅱ. Sơ đồ quy trình sản xuất kết cấu thép
Ⅲ. Phân tích chi tiết từng quy trình làm việc
|
Quá trình |
Sự miêu tả |
|
Chuẩn bị nguyên liệu |
Chuẩn bị vật liệu đánh dấu sự khởi đầu của quá trình chế tạo kết cấu thép và chất lượng của nó ảnh hưởng trực tiếp đến tất cả các quy trình làm việc tiếp theo. Nhiệm vụ cốt lõi ở giai đoạn này bao gồm tiếp nhận vật liệu, làm thẳng và làm sạch bề mặt. Nguyên liệu thép sau khi về đến nhà máy phải được kiểm tra chứng nhận nguyên liệu so với thực tế sản phẩm. Việc kiểm tra lại thành phần hóa học và tính chất cơ học được thực hiện đối với thép dùng trong các bộ phận kết cấu chính. Thép bị biến dạng trong quá trình vận chuyển phải được làm thẳng bằng con lăn hoặc máy kích thủy lực. Kinh nghiệm cho thấy khoảng 80% lỗi kích thước trong đột bao hình là do nguyên liệu thô không được làm thẳng. |
|
gác xép |
Lofting là bước quan trọng đầu tiên để kiểm soát độ chính xác trong sản xuất kết cấu thép. Trên các bệ hoặc bảng bố trí chuyên dụng, kỹ thuật viên vẽ các mối nối và đường viền chi tiết đầy đủ theo tỷ lệ 1:1 theo bản vẽ thiết kế để xác định hình dạng của các bộ phận. Ngoài việc xác minh kích thước bản vẽ, mức độ co ngót khi hàn phải được bảo lưu theo yêu cầu của các quy trình liên quan. Nói chung, phải dành một khoảng cho phép từ 1 đến 1,5 mm cho mỗi mối hàn đối đầu. |
|
Đánh dấu |
Còn được gọi là viết nguệch ngoạc, đánh dấu đề cập đến quy trình sử dụng mẫu để đánh dấu vị trí lỗ và đường gia công cho đường viền thành phần trên các tấm và mặt cắt thép. Nguyên tắc "bộ phận lớn trước, bộ phận nhỏ sau" được tuân thủ để tối đa hóa tỷ lệ sử dụng vật liệu. Thông qua bố cục được tối ưu hóa, tỷ lệ sử dụng vật liệu tổng thể có thể đạt trên 85% và thậm chí có thể vượt quá 92% sau khi tối ưu hóa lồng nhau. |
|
Cắt |
Cắt là quá trình tách nguyên liệu thô thành các phần riêng lẻ dọc theo các đường được đánh dấu. Các phương pháp cắt chủ đạo bao gồm cắt khí, cắt plasma và cắt laser. Việc ứng dụng rộng rãi công nghệ cắt điều khiển số đã nâng cao độ chính xác và hiệu quả của việc chế tạo kết cấu thép. Một số bề mặt cắt đủ tiêu chuẩn để hàn trực tiếp mà không cần xử lý cạnh thứ cấp. |
|
hình thành |
Các bộ phận phi tuyến tính như dầm cong và ống uốn cong phải được định hình bằng phương pháp uốn nguội hoặc uốn nóng. Uốn nguội được thực hiện ở nhiệt độ phòng và có thể áp dụng cho các bộ phận cong thông thường. Để uốn nóng, thép được nung nóng đến 900-1100°C trước khi uốn, phương pháp này được áp dụng cho các tấm dày hoặc các bộ phận có bán kính uốn nhỏ. |
|
Cuộc họp |
Lắp ráp có nghĩa là kết hợp các bộ phận đã được xử lý theo yêu cầu của bản vẽ và cố định chúng tạm thời bằng hàn dính. Quy trình lắp ráp tiêu chuẩn như sau: Nghiền các đường nối của tấm mặt bích → Loại bỏ các gờ trên tấm bản bụng → Đạt được vị trí chính xác bằng máy lắp ráp → Lắp ráp hoàn chỉnh thép tiết diện chữ T một mặt → Lật cụm và hoàn thiện việc tạo hình tổng thể. |
|
hàn |
Hàn là quy trình cốt lõi trong sản xuất kết cấu thép với yêu cầu kỹ thuật cao và kiểm soát chất lượng nghiêm ngặt. Các phương pháp hàn thường được sử dụng bao gồm hàn hồ quang chìm tự động, hàn khí CO₂ và hàn hồ quang kim loại được che chắn. |
|
Làm thẳng |
Ứng suất nhiệt sinh ra trong quá trình hàn sẽ gây ra biến dạng của chi tiết, hiện tượng này phải được loại bỏ bằng cách nắn thẳng để khôi phục lại hình dạng hình học ban đầu. Các phương pháp làm thẳng phổ biến bao gồm làm thẳng cơ học, làm thẳng bằng ngọn lửa và làm thẳng kết hợp. Việc sưởi ấm trên cùng một vị trí không được tiến hành quá ba lần và nghiêm cấm quá nhiệt. |
|
Điều tra |
Trong toàn bộ quá trình sản xuất, việc kiểm tra đóng vai trò là sự đảm bảo chính cho chất lượng sản phẩm. Kiểm tra theo từng giai đoạn chủ yếu bao gồm kiểm tra nguyên liệu thô, kiểm tra trong quá trình và kiểm tra sau hàn. Các khuyết tật nghiêm trọng như vết nứt và sự nóng chảy không hoàn toàn không được phép xảy ra bên trong các mối hàn. |
|
Lớp phủ |
Lớp phủ cung cấp khả năng chống ăn mòn và chống cháy cho kết cấu thép. Hệ thống sơn tiêu chuẩn bao gồm ba lớp: lớp sơn lót epoxy giàu kẽm, lớp sơn trung gian epoxy sắt mica và lớp phủ ngoài polyurethane hoặc fluorocarbon. Lớp sơn chống cháy phải được thi công thành nhiều lớp mỏng. Nhiệt độ môi trường xung quanh khi vận hành lớp phủ không được thấp hơn 5°C, độ ẩm tương đối không được vượt quá 85% và nhiệt độ bề mặt của thép phải cao hơn điểm sương ít nhất 3°C. |
|
Giao hàng từ nhà máy |
Giao hàng là bước cuối cùng của quá trình sản xuất kết cấu thép. Các thành phần vượt qua bước kiểm tra cuối cùng sẽ được cấp số sê-ri và nhãn hiệu duy nhất. Các thành phần phải được bó thành từng nhóm theo trình tự lắp đặt. Các khối gỗ hoặc miếng đệm cao su phải được đặt giữa các bộ phận để tránh trầy xước lớp phủ. |
IV. Xu hướng phát triển của công nghệ sản xuất kết cấu thép hiện đại
Kết cấu thép hiện đạiSản xuất ngày càng thông minh và cơ giới hóa để nâng cao độ chính xác và hiệu quả sản xuất. Công nghệ điều khiển số, hàn tự động, ứng dụng BIM và mô phỏng ảo trước khi lắp ráp thể hiện xu hướng phát triển trong tương lai của ngành.
Sản xuất kết cấu thép là một hệ thống hoàn chỉnh bao gồm các quy trình được kết nối chặt chẽ, yêu cầu độ chính xác cao và kiểm soát chất lượng nghiêm ngặt. Mọi quy trình từ bố trí đến phủ đều ảnh hưởng trực tiếp đến chất lượng thành phẩm. Với việc ứng dụng rộng rãi các công nghệ thông minh, các tiêu chuẩn khắt khe hơn sẽ được áp dụng cho kết cấu thép, dẫn đến chất lượng sản phẩm được cải thiện hơn nữa.
Tin tức liên quan
- Làm thế nào để chọn kích thước phù hợp cho công trình ổn định ngựa khung thép?
- Lắp ráp kết cấu thép tại chỗ + Quy trình xây dựng cẩu tích hợp + Những cân nhắc chính
- Tại sao nên chọn xây dựng nhà khung thép tiền chế hai lớp cho cuộc sống hiện đại?
- Chín điểm chính trong thiết kế và xây dựng nhà xưởng kết cấu thép
- Việc xây dựng chuồng gà kết cấu thép có thể cải thiện việc quản lý trang trại gia cầm như thế nào?
- Nhà công nghiệp “kiểu đầu máy”: Văn phòng 3 tầng nên thép hay bê tông?
Để lại cho tôi một tin nhắn