tiếng Việt
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Thành tựu ứng dụng kỹ thuật và quy trình xử lý cột hộp của kết cấu thép EIHE
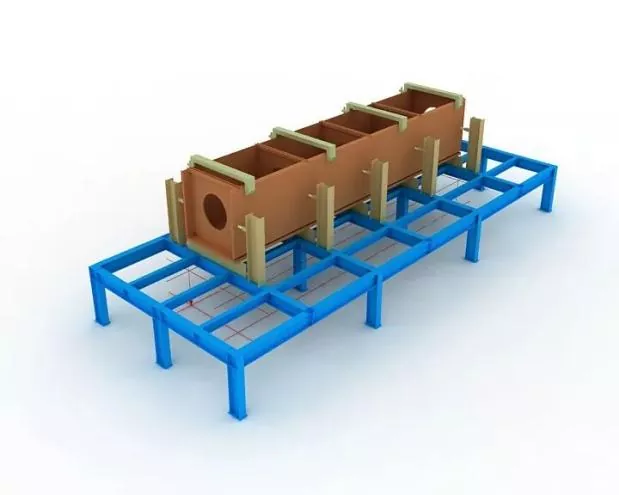
I. Bản vẽ bố cục tổng thể
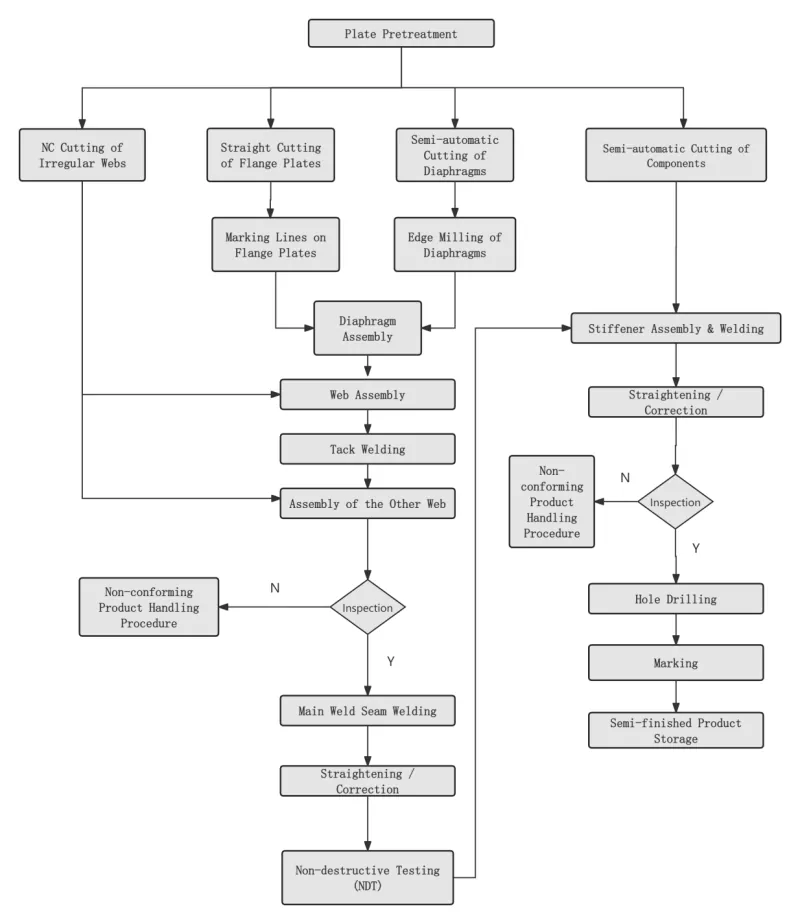
Ⅱ. Quy trình chính
|
Bước 1 Xử lý sơ bộ bề mặt tấm thép |
Được tiến hành theo đúng yêu cầu thiết kế hoặc quy trình trước khi đột tấm thép. |
|
|
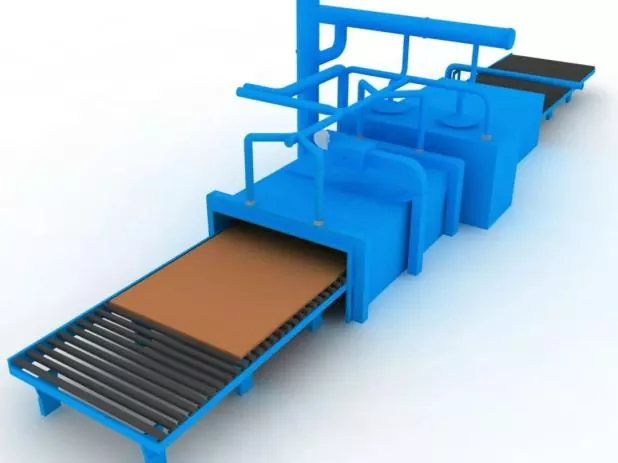
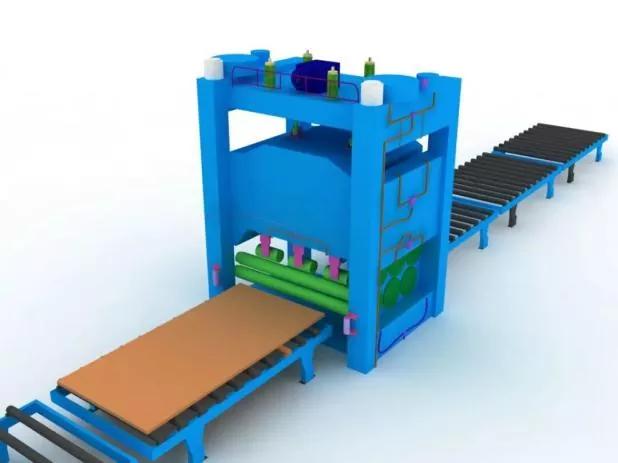
Bước 2 Làm thẳng tấm thép |
Việc làm thẳng tổng thể phải được thực hiện sau khi xử lý trước tấm thép để đảm bảo độ chính xác của phôi và giảm ứng suất dư bên trong của tấm thép. |
|
|
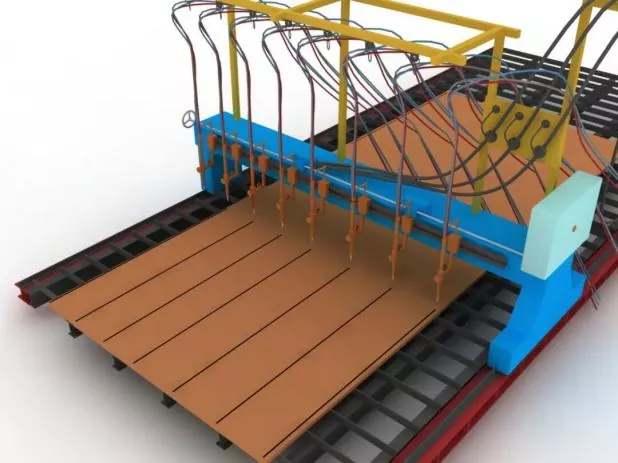
Bước 3 Cắt và làm trống các bộ phận |
Trước khi cắt, hãy điều chỉnh máy cắt, xác nhận kiểu đầu phun và kiểm tra độ ổn định của áp suất không khí. |
|
|
Trong quá trình cắt, trước tiên hãy làm nóng đường cắt của tấm thép và kiểm soát chặt chẽ tốc độ cắt. |
||
|
Bước 4 Làm thẳng các bộ phận thứ cấp |
Được thực hiện sau khi đột tấm thép để đảm bảo độ chính xác khi lắp ráp và giảm ứng suất dư bên trong của tấm thép. |
|
|
Bước 5 Thiết lập đồ gá và đường bố cục |
Trước khi lắp ráp phải đặt đường dây bố trí và đồ gá lắp trước tiên. |
|
|
Trong quá trình lắp đặt đồ gá, phải đảm bảo độ ngang của lỗ mở trên cùng và phải đảm bảo đủ độ cứng và độ bền. |
||
|
Tất cả các đồ gá, dây chuyền chỉ được đưa vào sử dụng sau khi được người được chỉ định kiểm tra và phê duyệt. |
||
|
Bước 6 Định vị bảng bên dưới |
Định vị chính xác bằng đường thẳng và đường bố trí. |
|
|
Bước 7 Lắp ráp màng chắn |
Trước khi lắp ráp màng ngăn, đánh dấu các đường định vị ở tấm phía dưới và loại bỏ rỉ sét nổi ở hai bên đường bằng bánh mài. |
|
|
Sau khi các màng chắn đã được lắp dựng xong, hãy cố định chúng bằng phương pháp hàn dính. |
||
|
Bước 8 Hội web |
Sau khi màng được lắp ráp và đủ tiêu chuẩn, hãy dùng kích cắm chặt nó vào màng ngăn, sau đó cố định bằng hàn dính.
|
|
|
Bước 9 Lắp ráp bảng phía trên |
Hoàn thành việc định vị chính xác tấm phía trên bằng dây dọi, sau đó cố định bằng hàn dính. |
|
|
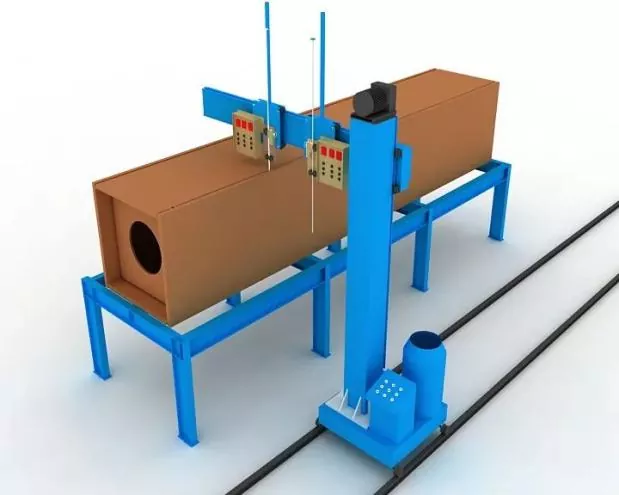
Bước 10 Hàn điện xỉ màng |
Hàn điện xỉ một mặt được áp dụng cho màng ngăn. |
|
|
Các ống bọc đồng để khởi động và dập tắt hồ quang phải được lắp đặt ở các lỗ trên và dưới của lỗ hàn xỉ điện trong quá trình hàn. |
||
|
Dòng điện và điện áp hàn phải được kiểm soát chặt chẽ trong suốt quá trình hàn, đồng thời phải chú ý quan sát sự thay đổi màu sắc của khu vực hàn điện xỉ trên lưới. |
||
|
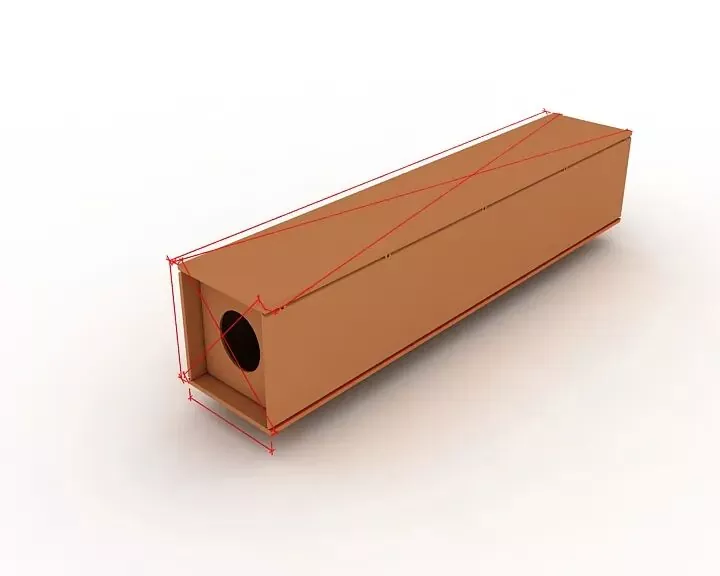
Bước 11 Kiểm tra tổng thể |
Trong quá trình kiểm tra, hãy tập trung kiểm tra xem chiều dài bộ phận, kích thước đường chéo và kích thước phần cuối có đáp ứng các yêu cầu về thiết kế và thông số kỹ thuật hay không, đồng thời khắc phục tất cả các bộ phận vượt quá dung sai. |
|
|
Bước 12 Phay mặt cuối |
Phay mặt cuối sau khi lắp ráp và hàn. |
|
|
Đảm bảo độ phẳng của các cấu kiện và độ song song giữa mặt đầu và dao phay. |
||
|
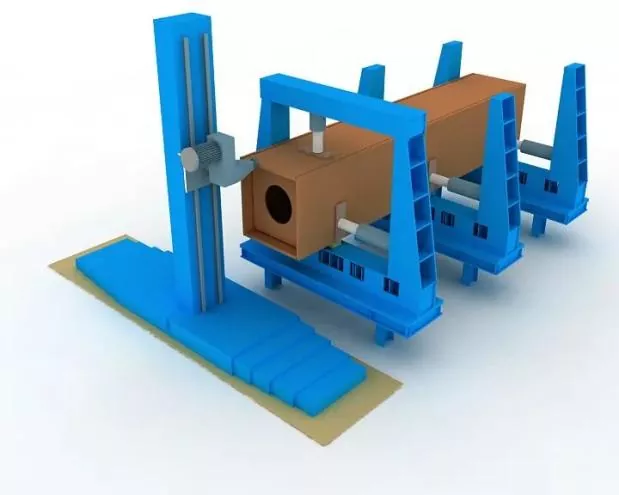
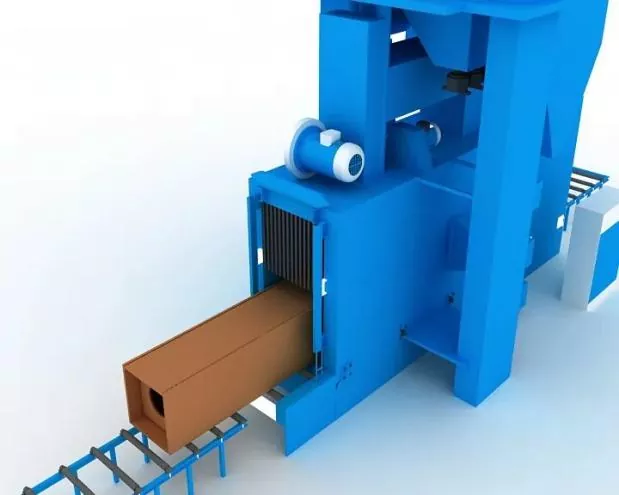
Bước 13 Phun cát và loại bỏ rỉ sét |
Loại bỏ hoàn toàn rỉ sét bằng phun cát theo yêu cầu sau khi hàn, sau đó chuyển sang thi công sơn phủ. |
|
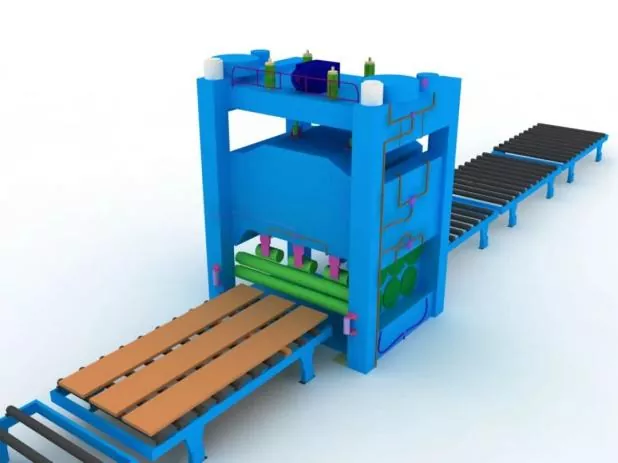
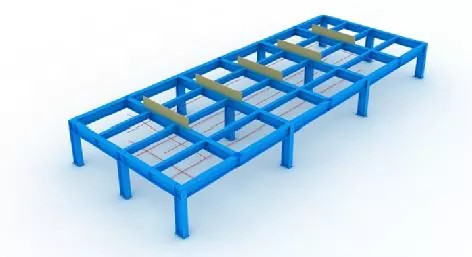
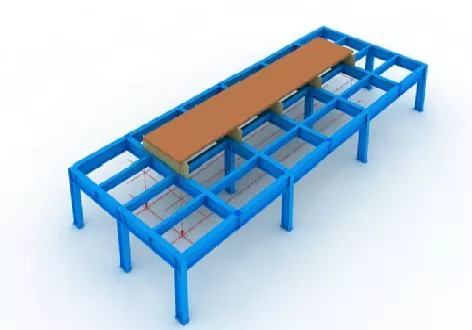
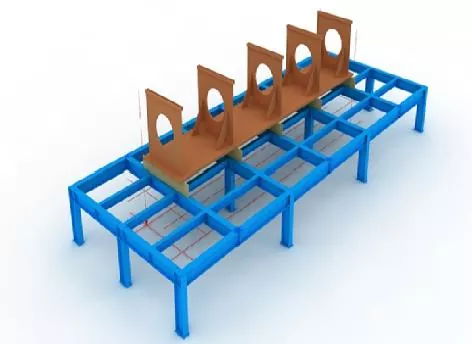
Ⅲ. Thông số kỹ thuật cho lắp ráp, định vị và hàn
|
Độ chính xác lắp ráp |
Trong quá trình lắp ráp: ● Phải áp dụng các biện pháp hạn chế thích hợp để kiểm soát biến dạng hàn. ● Phải dành mức cho phép về độ co ngót khi hàn và biến dạng ngược hợp lý để kiểm soát kích thước các bộ phận và đảm bảo hình dạng chính xác. |
|
Các sai lệch cho phép khi chế tạo và lắp ráp các kết nối hàn, cũng như dung sai kích thước của các bộ phận kết cấu, phải tuân theo các yêu cầu của Bộ luật chấp nhận chất lượng xây dựng của kết cấu thép (GB 50205). |
|
|
Hàn định vị lắp ráp |
Nó sẽ được thực hiện bằng phương pháp hàn hồ quang kim loại khí dây rắn bán tự động (GMAW). |
|
Thợ hàn |
Thợ hàn tham gia hàn kết cấu lắp ráp phải có chứng chỉ chuyên môn tương ứng được quy định trong Thông số kỹ thuật hàn kết cấu thép xây dựng (JGJ81). |
|
Vị trí của mối hàn dính |
Vị trí của các mối hàn đính: Các mối hàn đính phải tránh điểm bắt đầu và kết thúc của các mối hàn hình thức và không được đặt ở các góc, cạnh, đầu và các khu vực quan trọng khác dễ gây ra các khuyết tật về độ bền kết cấu và tay nghề. |
|
Đối với mối nối chữ T, hàn dính: Phải được thực hiện đối xứng hai bên; trong khi đó, hạn chế tối đa việc hàn dính bên trong rãnh. Để hàn rãnh ngấu hoàn toàn: Hàn đính phải được thực hiện trên rãnh để khoét lưng, ví dụ: khoét lưng. |
|
|
Vị trí lắp ráp và hàn các tấm đệm hàn cũng như các tấm đệm và tấm lót phải tuân theo các tiêu chuẩn liên quan. |
|
|
Vật liệu hàn |
Vật liệu hàn được sử dụng để lắp ráp và hàn đính phải phù hợp với vật liệu hàn chính thức, nghĩa là phải sử dụng cùng một vật liệu hàn như trong hàn chính thức. |
|
Khi hàn tổ hợp giữa thép cường độ cao và thép cường độ thấp, vật liệu hàn phải được lựa chọn phù hợp với mác thép cường độ thấp. |
Tin tức liên quan
- Lời chúc mừng Quốc khánh từ Kết cấu thép Eihe
- Lần nâng đầu tiên thành công! Dự án Maroc Châu Á Thái Bình Dương do Eihe Steel thực hiện
- Đã phê duyệt gia hạn trình độ chuyên môn! Eihe liên tục mở rộng dấu ấn thị trường toàn cầu
- Cung cấp kết cấu thép EHSS cho sân bay và nhà ga
- Tập trung vào phát triển toàn cầu: Hiệp hội công nghiệp kết cấu thép Sơn Đông tổ chức thành công Hội nghị trao đổi kinh nghiệm về quốc tế hóa công nghiệp
- EHSS độc quyền tổ chức Diễn đàn phát triển chất lượng cao kết cấu thép Sơn Đông lần thứ 8 & Hội nghị thường niên SSSIA 2026 tại Thanh Đảo với thành công trọn vẹn
Để lại cho tôi một tin nhắn